
 中文简体
Maison / Nouvelles / Nouvelles de l'industrie / Moules en sable pour la coulée de métaux : un guide complet des processus et des matériaux
Nouvelles de l'industrie
Moules en sable pour la coulée de métaux : un guide complet des processus et des matériaux
Les moules en sable pour le moulage des métaux sont la bête de somme des fonderies depuis des siècles et restent l'un des moyens les plus pratiques de transformer un dessin de conception en un composant métallique fini. Des boîtiers de pompe à eau et corps de vanne aux pièces moulées de turbine et raccords de tuyauterie, le moule en sable est souvent le choix le plus judicieux lorsque les pièces sont trop complexes pour un usinage simple ou trop coûteuses à produire avec un outillage permanent. Dans ce guide, nous expliquons comment les moules en sable sont construits, quels matériaux les rendent efficaces et ce qu'une fonderie expérimentée surveille à chaque étape du processus.
Que sont les moules en sable pour le moulage des métaux ?
Un moule en sable est une cavité formée dans du sable compacté qui reçoit du métal en fusion pendant le processus de coulée. Le moule commence par un motif, qui est un modèle grandeur nature de la forme extérieure de la pièce. Le motif est emballé dans du sable spécialement préparé afin que le sable prenne la forme de la pièce. Lorsque le motif est retiré, la cavité vide est prête à être remplie de métal liquide, et c'est cette cavité qui donne à la pièce moulée finie sa forme externe.
Chaque moule en sable étant conçu pour une seule coulée, le processus offre une énorme flexibilité. Nous pouvons produire un petit lot de pièces de rechange, un prototype pour une nouvelle conception de pompe ou une série de production de taille moyenne sans l'investissement élevé en outillage du moulage sous pression ou du moulage en moule permanent. Le moule est normalement brisé lorsque le métal se solidifie, mais le sable peut être récupéré et réutilisé, ce qui maintient le processus économique et efficace.
Principaux types de moules à sable
Toutes les moisissures en sable ne se comportent pas de la même manière. La bonne méthode de moulage dépend de l’alliage, de la taille de la pièce moulée et du niveau de précision dimensionnelle requis par la pièce. Les quatre types les plus courants à usage industriel sont les moules en sable vert, les moules en sable sec, les moules sans cuisson et les moules en coquille.
| Type de moule | Classeur | Point fort | Utilisation typique |
|---|---|---|---|
| Moisissure de sable vert | Argile et eau | Récupération du sable peu coûteuse et facile | Corps de pompe, corps de vannes, pièces de machines |
| Moule à sable sec | Argile cuite pour plus de solidité | Paroi de moule plus solide et meilleure finition de surface | Moulages moyens à grands |
| Moule sans cuisson | Résine et durcisseur | Haute précision dimensionnelle pour les pièces lourdes | Pièces moulées pour grandes vannes et machines |
| Moule à coquille | Sable résiné | Coque fine et solide avec une bonne finition de surface | Pièces de précision en volumes modérés |
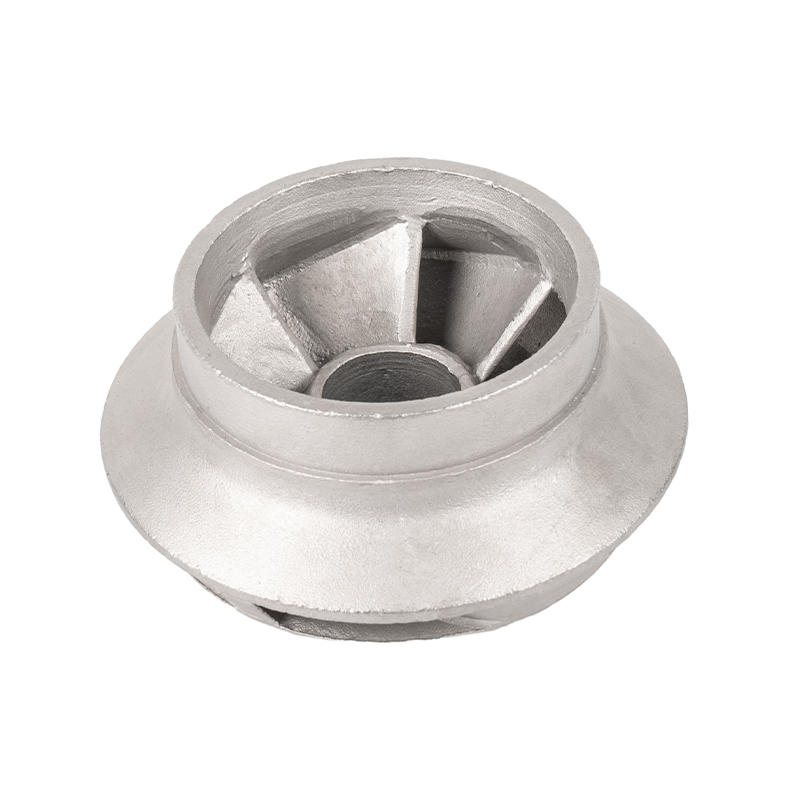
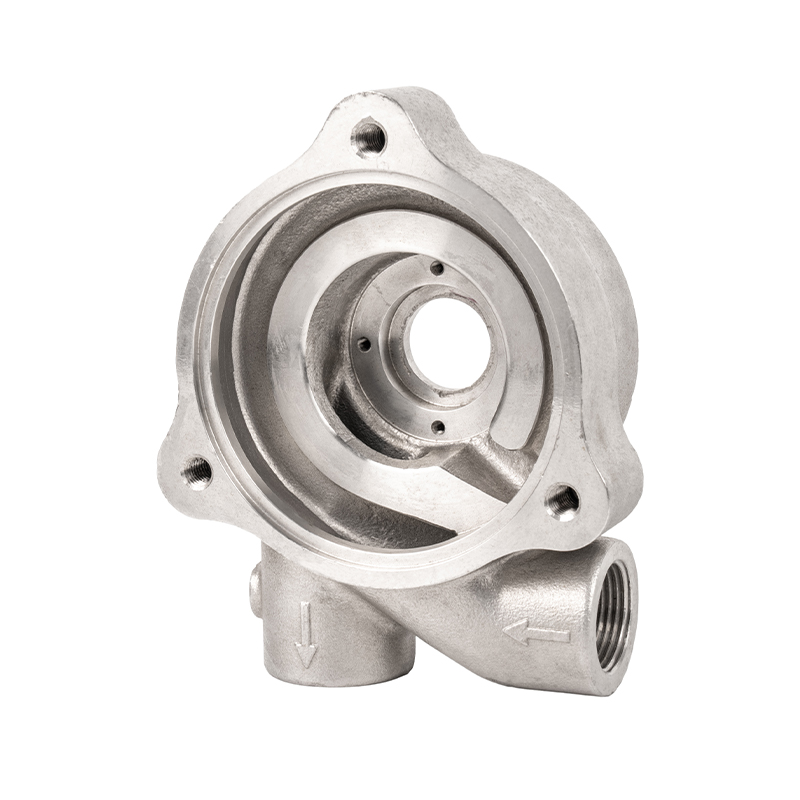
Dans notre propre production, les moules en sable vert sont le choix le plus courant pour les composants de manipulation de fluides. Ils sont économiques, rapides à préparer et bien adaptés aux pièces d'épaisseur de paroi moyenne telles que bâtis de pompe centrifuge .
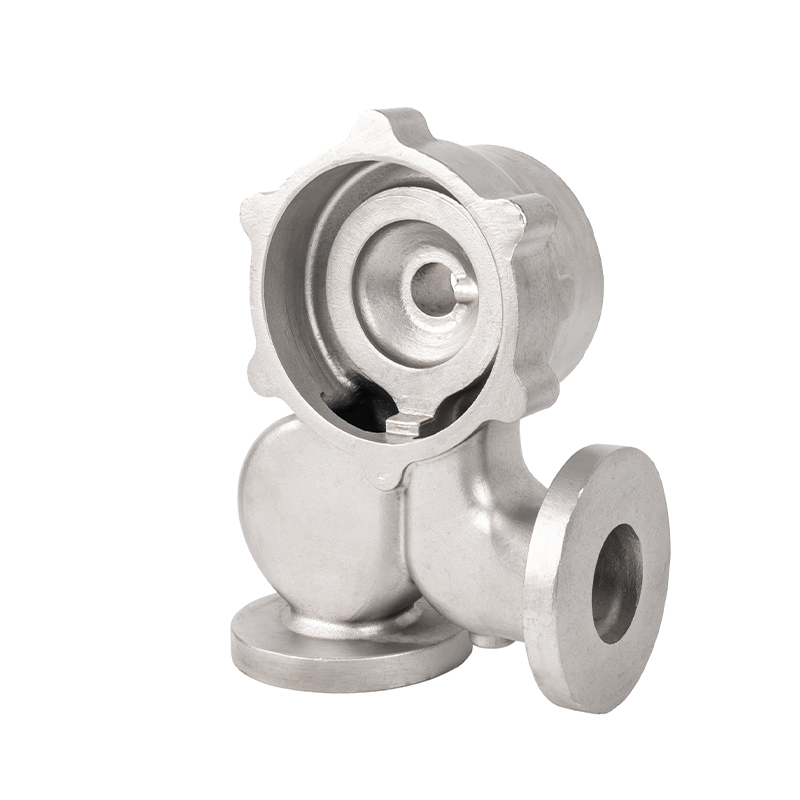 Moulages de pompe centrifuge en acier inoxydable du fabricant de Ningbo Cette liste présente des pièces moulées de précision pour pompes centrifuges en acier inoxydable, produites par une fonderie chinoise dotée d'une technologie de pointe et d'une expérience en matière d'exportation, ce qui est pertinent pour comparer les types de moules pour les composants de traitement des fluides à paroi moyenne. Voir le produit →
Les moules sans cuisson entrent en scène lorsque la pièce est plus lourde et que le moule doit conserver ses dimensions pendant une longue période de refroidissement. Les moules en coquille sont sélectionnés lorsque les exigences en matière de finition de surface sont plus exigeantes et que le volume de production justifie un coût de moule légèrement plus élevé. Chaque méthode a sa place et une bonne fonderie recommande l'option basée sur le dessin de coulée plutôt que sur une préférence fixe.
Comment est fabriqué un moule en sable pour le moulage du métal
Un moule en sable fiable est le résultat d’une préparation minutieuse. Nous suivons une séquence disciplinée à chaque étape car une petite erreur dans le moule se révèle souvent plus tard comme un défaut de coulée. Les principales étapes sont énumérées ci-dessous.
- Préparation du patron. Le motif est conçu pour correspondre à la géométrie de la pièce, avec une marge de retrait ajoutée et des angles de dépouille inclus afin qu'il puisse être retiré proprement du sable.
- Préparation du sable. Le sable est mélangé avec le liant sélectionné et les éventuels additifs pour obtenir un niveau d'humidité ou de résine stable. Le sable incohérent est l’une des causes les plus courantes de défauts liés à la moisissure.
- Moulage et compactage. Le sable est emballé autour du motif dans une boîte de moulage. Un compactage uniforme est essentiel pour que le moule puisse résister à la pression du métal en fusion sans érosion.
- Paramètre de base. Les noyaux sont placés dans le moule pour créer des passages internes, des contre-dépouilles et des cavités qui ne peuvent pas être façonnés par le motif seul. Un noyau bien soutenu est essentiel pour les pièces telles que les roues qui ont des canaux d'écoulement à l'intérieur.
- Fermeture du moule. Les deux moitiés du moule, appelées chape et traînée, sont alignées et serrées afin que la cavité conserve sa forme pendant le coulage.
- Coulage et solidification. Le métal en fusion est versé à travers la carotte et remplit la cavité. La température de coulée, la conception des portes et la ventilation influencent toutes la propreté avec laquelle le métal remplit le moule.
- Déroulage et finition. Une fois le métal solidifié, le moule est démoli et la pièce moulée est retirée. Les glissières et les contremarches sont coupées et la surface est nettoyée avant inspection.
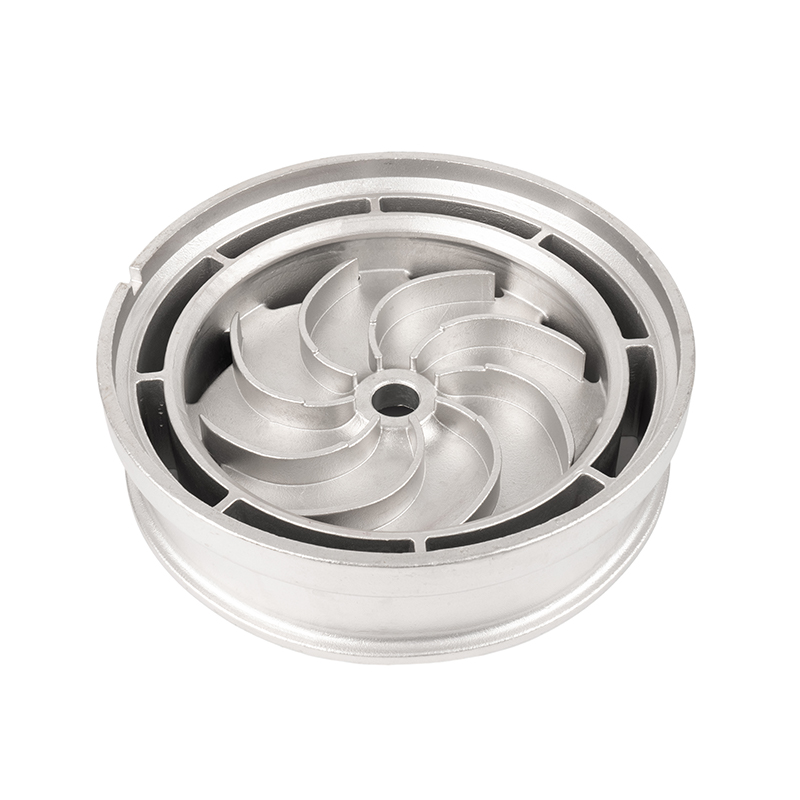
Les pièces moulées de turbine à aubes sont un bon exemple de l’importance de la séquence de fabrication des moules. Les passages d'écoulement internes qui déterminent les performances hydrauliques sont formés par des noyaux, et si le moule se déplace ou si le noyau bouge pendant le coulage, la roue ne correspondra pas à la conception. Un moulage minutieux est ce qui protège la géométrie de la pièce finale.
 Moulages de turbine à lame de précision en acier inoxydable Les pièces moulées de la turbine à pales dépendent du placement précis du noyau pendant le moulage. Les pièces moulées de précision en acier inoxydable de ce fournisseur valent la peine d'être envisagées pour les applications où les passages d'écoulement internes doivent correspondre exactement aux exigences de conception hydraulique. Voir le produit →
Une fois la pièce moulée retirée du moule, elle subit un nettoyage et une inspection avant tout usinage secondaire. De nombreux acheteurs ne voient la véritable qualité du moulage qu'à ce stade, mais le résultat est déterminé beaucoup plus tôt, pendant le processus de fabrication du moule lui-même.
Défauts courants liés aux moisissures dans le sable et méthodes de prévention
Lorsqu’une pièce moulée en sable échoue à l’inspection, la cause première réside souvent dans le moule. Au fil des années, nous avons appris que la plupart des défauts peuvent être attribués à la qualité du sable, au compactage ou à la ventilation. Comprendre ces défauts nous aide à les résoudre rapidement et à éviter des problèmes répétés dans la production en cours.
| Défaut | Cause principale | Prévention |
|---|---|---|
| Inclusion de sable | Sable meuble se lavant dans le métal en fusion | Compactage plus fort, revêtement du moule, coulée contrôlée |
| Porosité | Gaz piégé lors de la solidification | Meilleure ventilation, humidité contrôlée, température de coulée correcte |
| Changement de moule | Désalignement entre la face et la traînée | Flacons solidement montés et broches de positionnement précises |
| Croûte | Le sable de surface se dilate et se fissure lors du coulage | Humidité contrôlée, compactage amélioré, cuisson adéquate |
| Cavité de retrait | La solidification n'est pas alimentée par les colonnes montantes | Position de la colonne montante et conception du portail optimisées |
Ce sont exactement les problèmes que nous évaluons lors de l’examen d’une nouvelle conception de moulage. Un petit ajustement du moule, comme l'ajout d'un évent ou la modification du rapport du liant, peut faire la différence entre une pièce fiable et une coulée mise au rebut.
Choisir un moule en sable pour vos composants moulés
Comment savoir si un moule en sable est la bonne approche ? D'après notre expérience, la décision dépend de quatre facteurs : la taille de la pièce, la complexité géométrique, la quantité produite et l'alliage. Les composants volumineux ou lourds conviennent presque toujours mieux à un moule en sable qu'à une matrice permanente. Les pièces dotées de passages internes, telles que les orifices de vanne, bénéficient de la possibilité de placer les noyaux exactement là où ils sont nécessaires. Lorsque la quantité commandée est faible ou moyenne, le faible coût d'outillage du moulage en sable maintient le prix unitaire réaliste, et comme le fer, l'acier, l'acier inoxydable et l'aluminium peuvent tous être coulés dans des moules en sable, l'alliage est rarement la raison pour éviter le processus.
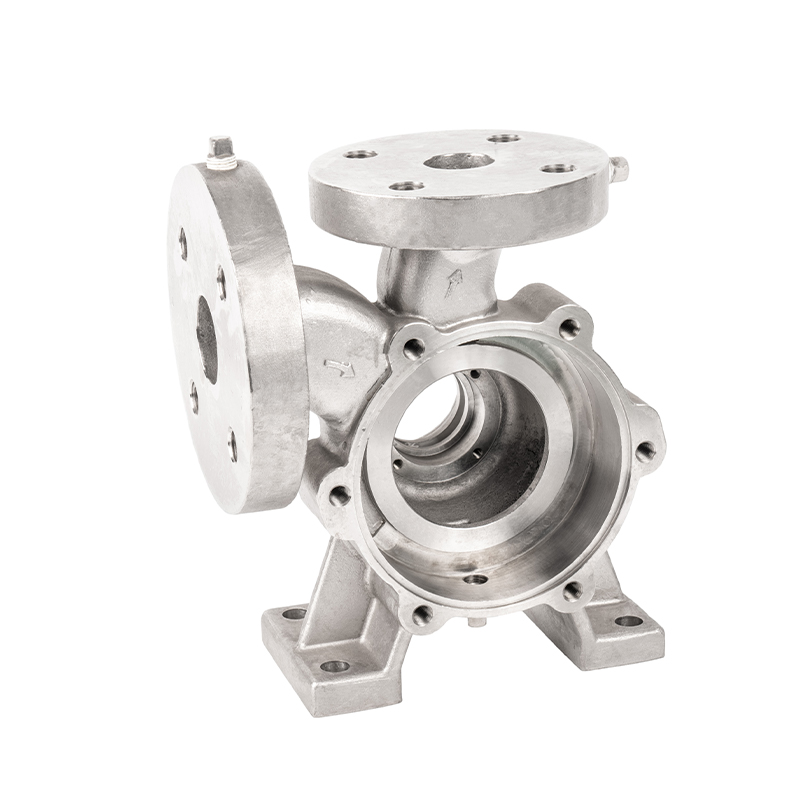
Les pièces moulées de robinets à tournant sphérique sont un exemple typique de notre atelier. Le corps d'un robinet à tournant sphérique nécessite des sections de paroi épaisses, un alignement précis des orifices et de bonnes surfaces d'étanchéité. Un moule en sable bien préparé conserve ces dimensions pendant que le métal refroidit, et nos opérations de finition amènent ensuite les faces d'étanchéité au niveau requis. Si vous voulez voir comment cela fonctionne en pratique, notre article sur le processus de moulage en sable des pièces moulées de pompes à eau parcourt les étapes de moulage, de coulée et de finition d'un composant de gestion des fluides.
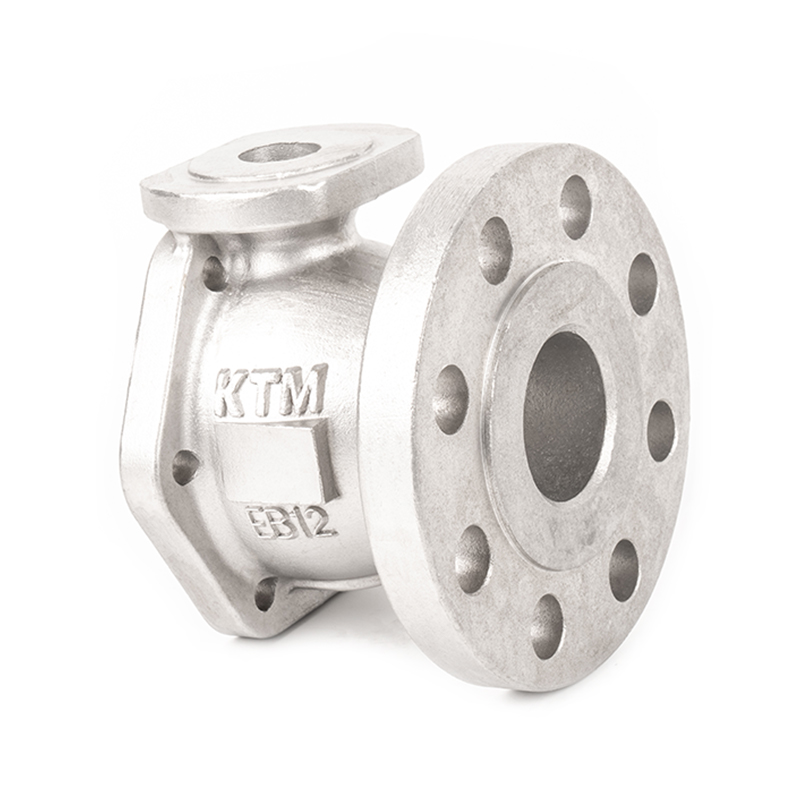 Moulages de robinets à tournant sphérique en acier inoxydable pour sections de parois lourdes Les pièces moulées de robinets à tournant sphérique nécessitent des parois épaisses, un alignement précis des orifices et de bonnes surfaces d'étanchéité. Les pièces moulées de précision en acier inoxydable de ce fournisseur conviennent aux composants de taille moyenne à grande où le moulage au sable équilibre la résistance, le coût et les délais de livraison. Voir le produit →
Pour les acheteurs qui comparent les processus côte à côte, la question se résume généralement au volume et à l’état de surface. Lorsqu'un grand nombre de petites pièces détaillées sont nécessaires, d'autres méthodes telles que le moulage à modèle perdu peuvent être plus efficaces. Pour les composants de taille moyenne à grande avec des sections transversales solides, le moulage au sable offre un bon équilibre entre résistance, coût et délai de livraison.
Les moules en sable pour la coulée des métaux ne sont pas une technique dépassée ; il s'agit d'une solution pratique et éprouvée qui continue de bien servir l'industrie manufacturière moderne. Ils donnent aux fonderies la flexibilité nécessaire pour traiter une grande variété de pièces et d’alliages tout en gardant les coûts prévisibles. Le succès d'un composant moulé au sable dépend d'une conception minutieuse du motif, d'une préparation constante du sable et d'un moulage discipliné. Lorsque ces principes fondamentaux sont traités correctement, un moule en sable peut produire des pièces moulées qui répondent à des conditions de service exigeantes pendant des années. Si vous disposez d'un composant qui pourrait bien convenir au moulage en sable, nos ingénieurs se feront un plaisir d'examiner le dessin et de recommander l'approche la plus fiable.
PRODUITS CONNEXES


Avez-vous des questions? N'attend pas, Parlons!
Liens rapides
Contactez-nous
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: N° 68, Jiangbin Branch Road, zone de développement commun Beilun Xiaogang, Ningbo, Zhejiang, Chine.
QR Code
Droits d'auteur © Ningbo Etdz Andrew Precision Cast Co., Ltd. Tous droits réservés

