
 中文简体
Maison / Nouvelles / Nouvelles de l'industrie / Pourquoi les pièces moulées de précision en acier inoxydable sont-elles essentielles à la durabilité des pompes ?
Nouvelles de l'industrie
Pourquoi les pièces moulées de précision en acier inoxydable sont-elles essentielles à la durabilité des pompes ?
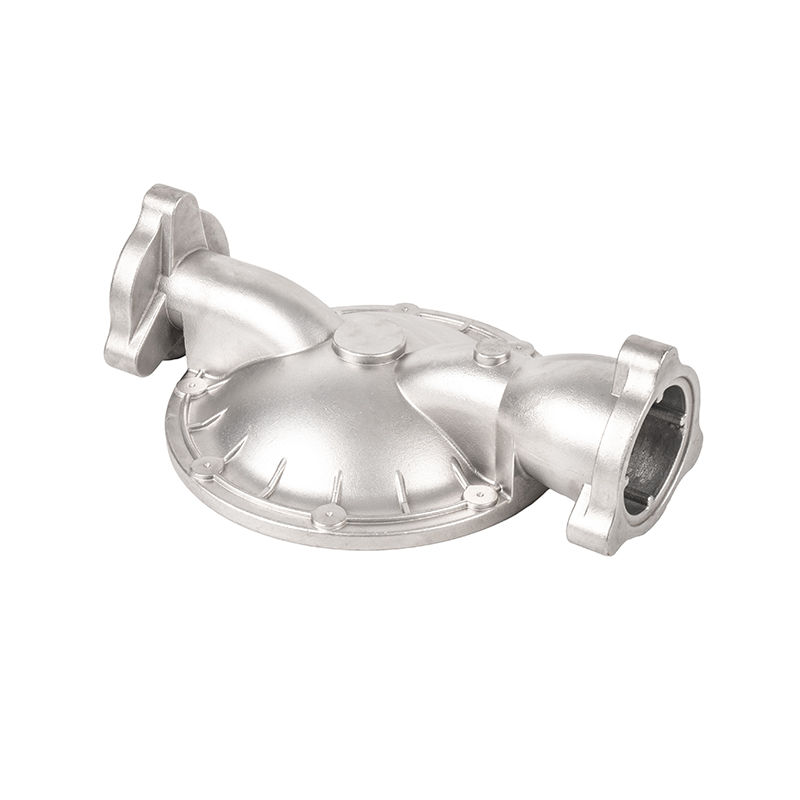
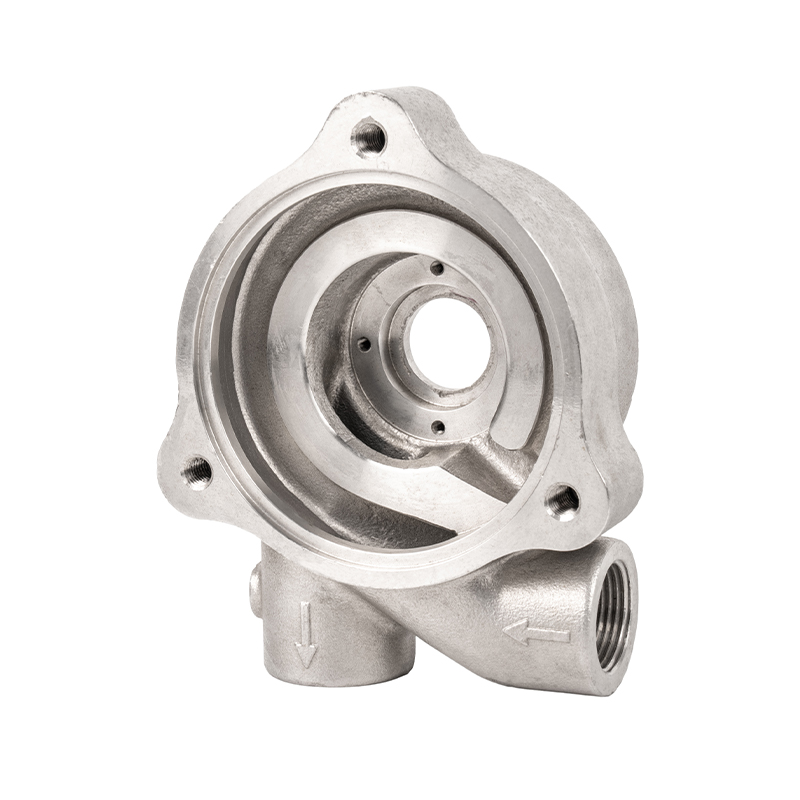
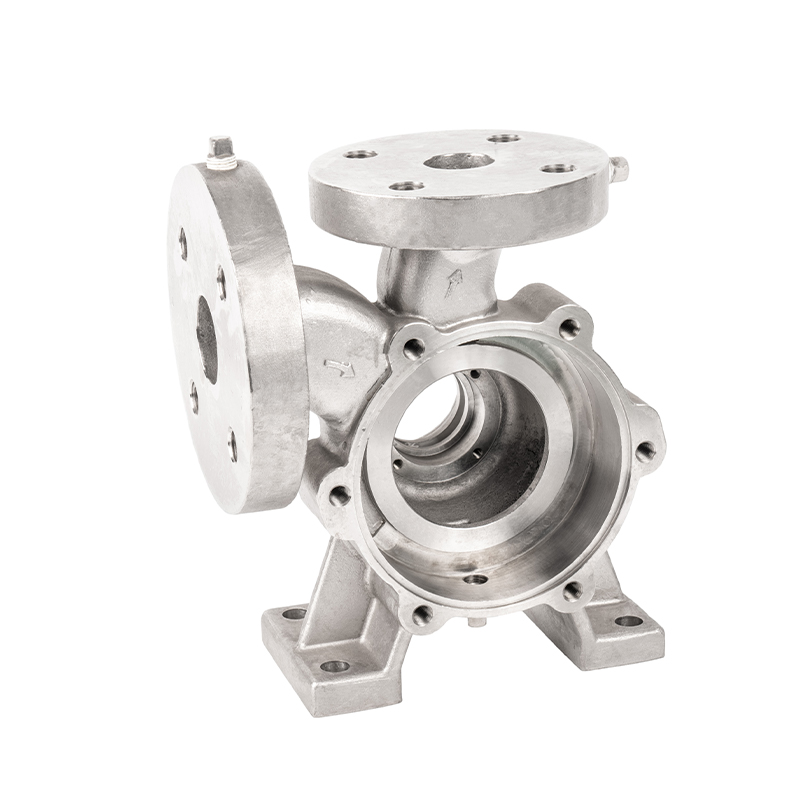
Dans les environnements exigeants de traitement des fluides, la longévité d'un ensemble pompe est rarement déterminée par son moteur ou son arbre : c'est la qualité du moulage qui régit la durée de vie. Acier inoxydable de haute précision moulages de pompe à eau sont apparus comme la réponse technique définitive aux deux pressions de la corrosion et de la fatigue mécanique, permettant aux opérateurs d'allonger les intervalles de remplacement, de réduire le coût total de possession et de maintenir des performances hydrauliques constantes sur des dizaines de milliers d'heures de fonctionnement.
Pourquoi la précision du moulage est la base de la longévité des pompes
Un corps de pompe est bien plus qu’une enveloppe structurelle. C'est la voie hydraulique par laquelle l'énergie cinétique est convertie en pression, et tout écart par rapport à la géométrie conçue, aussi minime soit-il, crée des zones de turbulence, de cavitation et d'usure accélérée. L'imprécision dimensionnelle des profils de volute, des jeux de roue ou des gorges des orifices perturbe le gradient de vitesse prévu, forçant le fluide à travailler plus fort contre la paroi du boîtier et augmentant la contrainte thermique sur la surface métallique.
Les procédés de moulage à modèle perdu et de précision à la cire perdue appliqués aux aciers inoxydables austénitiques et duplex offrent des finitions de surface dans la plage Ra de 1,6 à 3,2 microns sans meulage secondaire. Cette douceur supprime la séparation de la couche limite, réduit les pertes de charge et, ce qui est crucial, laisse moins de sites de nucléation de micro-piqûres où la corrosion par piqûres peut s'initier. L'effet combiné sur la durée de vie est mesurable : des études sur le terrain dans les circuits d'eau municipaux et de refroidissement industriels enregistrent systématiquement une réduction de 40 à 60 % des pertes de métal par érosion et corrosion lorsque des composants en acier inoxydable moulés avec précision remplacent leurs homologues en fonte de sable.
60% Réduction des pertes de métal par érosion-corrosion par rapport à la fonte
Ra 1,6 Finition de surface réalisable (microns) sans meulage secondaire
3x Extension de durée de vie typique dans des milieux agressifs
316L Qualité la plus spécifiée pour les pièces moulées de pompes à eau dans le monde
Nuances d'acier inoxydable et leur rôle dans la durée de vie
Tous les alliages inoxydables n’offrent pas la même durée de vie dans les applications de pompes. Le choix du grade dépend de la corrosivité du fluide, de la température de fonctionnement, de la concentration en chlorure et du fait que le service implique un débit continu ou intermittent. Le tableau ci-dessous résume les qualités les plus largement spécifiées pour les pièces moulées de pompes à eau et leurs principaux avantages en termes de performances.
| Note | UNS | Avantage clé | Application typique |
|---|---|---|---|
| 304 / 304L | S30400 | Bonne résistance générale à la corrosion, rentable | Eau potable, recirculation CVC |
| 316 / 316L | S31600 | L'ajout de molybdène améliore la résistance aux piqûres et aux crevasses | Refroidissement à l'eau de mer, eau de traitement chimique |
| Duplex 2205 | S32205 | Deux fois la limite d'élasticité de 316 ; résistance supérieure à la fissuration par corrosion sous contrainte | Offshore haute pression, dessalement |
| Super Duplex 2507 | S32750 | PREN supérieur à 40 ; résiste aux milieux chlorés agressifs | Injection sous-marine, traitement de l'eau produite |
| CF8M (moulage 316) | J92900 | Microstructure de coulée optimisée ; maintient la résistance à la corrosion après la réparation de la soudure | Corps de pompes industrielles, corps de vannes |
Les variantes "L" à faible teneur en carbone - 304L et 316L - sont préférées pour les assemblages soudés car leur teneur réduite en carbone empêche la sensibilisation, un phénomène dans lequel la précipitation du carbure de chrome aux joints de grains épuise la matrice environnante de son chrome passivant, créant ainsi une voie de corrosion intergranulaire. Dans les corps de pompe qui doivent être soudés aux brides ou aux extensions de buse, la spécification de la qualité L est un moyen simple et peu coûteux d'éliminer un mode de défaillance important.
Des processus de fabrication de précision qui prolongent la durée de vie
Moulage d'investissement
Le processus d'investissement ou de cire perdue commence par un modèle de cire consommable - produit par moulage par injection - qui reproduit le composant fini avec des tolérances généralement conformes à la norme ISO 8062-3 CT4-CT6. La cire est enduite de couches successives de pâte céramique et de sable réfractaire, puis décirée et cuite pour produire un moule rigide. L'acier inoxydable fondu est coulé dans des conditions atmosphériques ou sous vide, et la coque en céramique est brisée pour révéler une pièce moulée presque nette. Les opérations de post-coulée se limitent au recuit de mise en solution, au décapage et à l'inspection dimensionnelle finale, préservant ainsi la microstructure à grains fins que confère le moulage de précision.
Finition CNC et tolérancement critique d'alésage
Même les pièces moulées les plus fines nécessitent un usinage contrôlé au niveau des faces d'étanchéité, des ajustements des roulements et des jeux de fonctionnement de la roue. Les centres d'usinage CNC à cinq axes maintiennent les jeux diamétraux entre la roue et le carter entre 0,10 et 0,15 mm, contrôlant directement les pertes de recirculation interne qui érodent à la fois l'efficacité et les surfaces métalliques tendres. Des jeux plus serrés réduisent également les forces hydrauliques qui chargent les garnitures mécaniques, prolongeant ainsi le temps moyen entre les remplacements et éliminant une source souvent sous-estimée de temps d'arrêt imprévus.
Contrôles non destructifs et assurance qualité
Une longue durée de vie commence par la vérification de la solidité interne avant la mise en service de la pièce moulée. Les tests radiographiques (RT) conformes à la norme ASTM E446 niveau 2 détectent la porosité de retrait, les fermetures à froid et les inclusions dans les sections de mur qui supporteront plus tard une pression hydraulique élevée. Le ressuage (PT) identifie les discontinuités reliées à la surface au niveau des faces d'étanchéité usinées. La mesure de ferrite par Fischer Feritscope garantit que les pièces moulées duplex maintiennent l'équilibre cible de 40 à 60 % de ferrite qui offre une résistance à la corrosion et une ténacité optimales. L'inspection dimensionnelle via des machines à mesurer tridimensionnelles (MMT) ferme la boucle entre la géométrie telle que coulée et le modèle de conception.
L'intégrité dimensionnelle lors de la fabrication n'est pas simplement une mesure de qualité : c'est l'investissement le plus efficace qu'un exploitant d'usine puisse faire pour prolonger la durée de vie d'une pompe, car chaque micron de précision géométrique se traduit directement par une charge hydraulique réduite sur les joints, les roulements et les bagues d'usure tout au long de la campagne d'exploitation.
Composants clés fabriqués sous forme de pièces moulées de haute précision
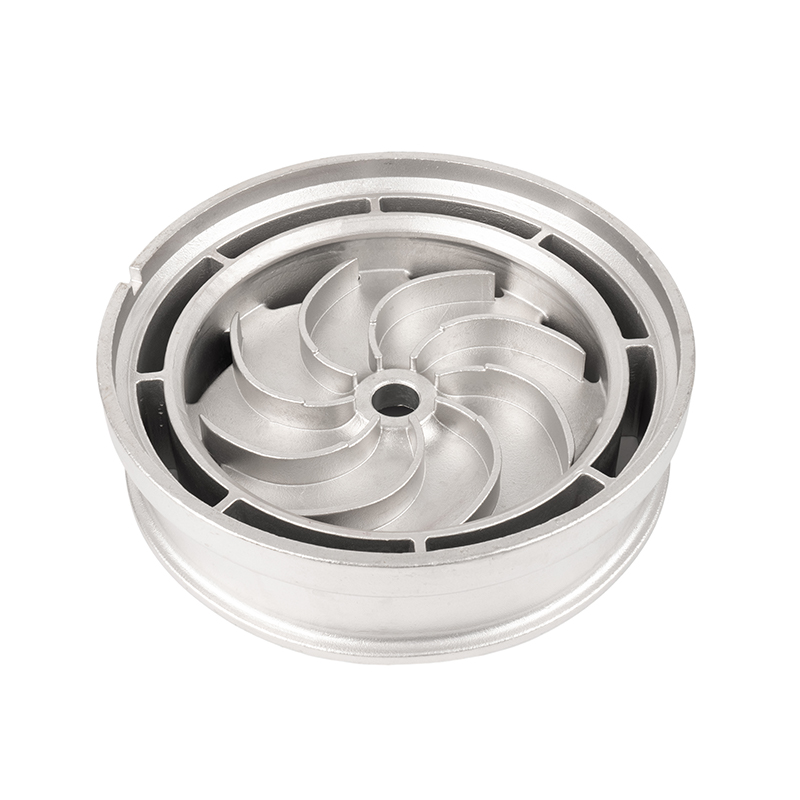
Carters de volutes
Le profil de volute convertit la vitesse de la roue en pression de refoulement. La précision du moulage contrôle directement l'uniformité de la vitesse, l'équilibre de la poussée radiale et la résistance à l'érosion induite par la cavitation au niveau de l'eau de coupe.
Roues
Les roues fermées ou semi-ouvertes en CF8M ou en acier duplex résistent à l'abrasion des matières en suspension tout en conservant l'efficacité hydraulique. La géométrie de coulée équilibrée réduit les charges de poussée radiales et axiales sur les roulements.
Diffuseurs et Bols de Scène
Dans les pompes à turbine verticale et à plusieurs étages, des aubes de diffusion moulées avec précision récupèrent efficacement l'énergie cinétique à chaque étage, réduisant ainsi l'augmentation de pression nécessaire à chaque étage et abaissant les vitesses internes du métal.
Boîtiers de roulement et couvercles de presse-étoupe
Une tolérance d'alésage serrée dans les boîtiers de roulements contrôle le faux-rond de l'arbre et la déflexion de la face du joint. Leur moulage en acier inoxydable élimine la corrosion galvanique qui se produit lorsque des métaux différents entrent en contact avec un fluide contenant du chlorure.
Porter des bagues
Des bagues d'usure remplaçables coulées dans des qualités duplex plus dures protègent la volute permanente de l'érosion. Lorsque les bagues usées sont remplacées, les jeux hydrauliques d'origine sont restaurés, récupérant ainsi l'efficacité perdue et réduisant l'échauffement par recirculation.
Cloches d'aspiration et têtes de décharge
Les profils internes lisses des cloches d'aspiration réduisent les pertes d'entrée et suppriment la pré-rotation, conditions qui accélèrent l'érosion par cavitation sur l'œil de la turbine - l'une des causes les plus courantes de panne prématurée de la pompe.
Mécanismes de corrosion atténués par le moulage de précision
Comprendre pourquoi les pièces moulées en acier inoxydable prolongent la durée de vie nécessite une connaissance pratique des mécanismes de corrosion qui détruisent les matériaux des pompes conventionnelles. Chaque mode de défaillance est considérablement atténué – ou éliminé – lorsque le moulage de précision en acier inoxydable est appliqué correctement.
Corrosion uniforme
La fonte grise perd du métal à raison de 0,5 à 3 mm par an dans l'eau potable légèrement acide ou chlorée. L'acier inoxydable austénitique protégé par son film passif d'oxyde de chrome perd moins de 0,01 mm par an dans les mêmes conditions - une réduction de deux ordres de grandeur qui justifie à elle seule le surcoût du matériau sur une fenêtre de service de dix ans.
Corrosion par piqûres et fissures
Les ions chlorure sont le principal initiateur de la corrosion localisée dans les aciers inoxydables. L'indice équivalent de résistance aux piqûres (PREN = %Cr 3,3 x %Mo 16 x %N) prédit la résistance : le 304 atteint le PREN 18-20, le 316 atteint 24-27 et le super duplex 2507 dépasse 40. Les surfaces de coulée lisses réduisent le nombre de crevasses mécaniques où les facteurs de concentration de chlorure sont les plus élevés. Spécifier une qualité correspondant à la teneur en chlorure - plutôt que de choisir par défaut la qualité la moins chère disponible - est le moyen le plus direct d'éviter une défaillance localisée.
Érosion-Corrosion et Cavitation
Lorsque la vitesse du fluide dépasse le seuil critique auquel le film passif est mécaniquement perturbé plus rapidement qu'il ne peut se reformer, le métal de base est exposé et consommé rapidement. Les pièces moulées duplex et super-duplex de dureté plus élevée résistent à ce mécanisme plus efficacement que les nuances austénitiques de la série 300. L'état de surface est également important : des valeurs Ra inférieures à 3,2 microns réduisent l'intensité des turbulences au niveau de la paroi et abaissent la vitesse seuil effective d'initiation de l'érosion-corrosion.
Fissuration par corrosion sous contrainte (SCC)
Les aciers inoxydables austénitiques sont sensibles au SCC dans les solutions de chlorure chaudes au-dessus d'environ 60 degrés Celsius. Les nuances duplex avec leur limite d'élasticité plus élevée et leur plus faible teneur en nickel sont nettement plus résistantes. Dans les applications géothermiques, solaires thermiques et de tours de refroidissement industrielles où les températures des fluides dépassent régulièrement ce seuil, la spécification de pièces moulées duplex ou super-duplex n'est pas une ingénierie excessive et conservatrice - c'est l'exigence de base pour atteindre une durée de vie rationnelle.
Coût total de possession : arguments économiques en faveur des pièces moulées de précision
La comparaison du coût d'investissement entre une pompe en fonte grise et une alternative en acier inoxydable montre généralement que l'option en acier inoxydable coûte 1,5 à 2,5 fois plus cher. Cette comparaison est trompeuse lorsqu’elle est isolée de l’analyse du coût total de possession (TCO). Le calcul pertinent intègre la fréquence de remplacement, les coûts des temps d'arrêt imprévus, la consommation d'énergie sur la période de service et les coûts environnementaux et réglementaires liés à l'élimination des pièces moulées en fonte usées contaminées par des produits chimiques de traitement.
Facteurs TCO favorisant les pièces moulées en acier inoxydable de haute précision
- Les intervalles de remplacement prolongés réduisent le travail de maintenance et les coûts de possession des stocks de pièces de rechange
- La géométrie hydraulique préservée maintient l'efficacité de la pompe, évitant la dégradation de l'efficacité de 3 à 8 % observée dans les carters en fer usés.
- La réduction des temps d'arrêt imprévus dus aux défaillances induites par la corrosion élimine les pertes de production qui éclipsent généralement la différence de coût d'investissement.
- Une durée de vie plus longue amortit les coûts d'installation sur un plus grand nombre d'années d'exploitation, réduisant ainsi les dépenses d'investissement annualisées
- Coûts d'élimination réduits pendant le cycle de vie : les déchets d'acier inoxydable conservent une valeur résiduelle élevée, compensant en partie le coût d'approvisionnement initial.
Un modèle de coût du cycle de vie appliqué à une pompe à eau de refroidissement de 250 kW dans une installation industrielle - en supposant 8 000 heures de fonctionnement par an, un intervalle de remplacement du boîtier en fer de cinq ans contre un intervalle de coulée en acier inoxydable de quinze ans et un avantage d'efficacité conservateur de 5 pour cent - démontre généralement des économies nettes en valeur actuelle de 30 à 50 pour cent sur une durée de vie d'un actif de vingt ans. Le moulage de précision en acier inoxydable n'est pas un produit haut de gamme destiné uniquement aux applications exigeantes ; c'est le choix économiquement rationnel pour la majorité des installations de pompes à eau à service continu.
Spécifications et meilleures pratiques d’approvisionnement
Maximiser la durée de vie des pièces moulées en acier inoxydable de précision nécessite une attention particulière au stade de la spécification et de l'approvisionnement, bien avant que la conception de la pièce moulée ne soit finalisée ou que la sélection des fournisseurs ne soit effectuée.
- Définir précisément l’environnement de corrosion. La concentration de chlorure, le pH, la teneur en oxygène dissous, les températures extrêmes et la présence d'organismes de corrosion influencée par la microbiologie (CMI) affectent tous le choix de la qualité. Des spécifications vagues conduisent à des alliages sous-spécifiés et à des défaillances prématurées.
- Spécifiez les tolérances dimensionnelles par fonction et non par convention. Les jeux critiques (turbine-corps, ajustement de la bague d'usure, faux-rond de la face de la garniture mécanique) doivent comporter des tolérances individuelles dérivées des exigences de performances hydrauliques et mécaniques, et non des normes de dessin génériques.
- Exiger une certification des matériaux selon EN 10204 3.1 ou 3.2. L'analyse thermique seule est insuffisante ; L'analyse du produit de la chaleur de coulée réelle confirme que la composition répond aux exigences de qualité après les effets de ségrégation variables de la solidification de la coulée.
- Mandater la mise en solution et le décapage. Les zones travaillées à froid lors de la manipulation du moulage, de la réparation des soudures ou de l'usinage doivent être soulagées thermiquement et nettoyées chimiquement pour restaurer le film passif et éliminer les zones sensibilisées.
- Auditer les critères d’acceptation de la porosité de la coulée avant la passation de commande. Référence ASTM E446, MSS SP-55 ou équivalent pour les niveaux d'acceptation radiographiques appropriés à la pression de conception et à la classification des risques liés aux fluides.
Conclusion : la précision comme stratégie de durée de vie
Les pièces moulées de pompe à eau en acier inoxydable de haute précision représentent la convergence de la science métallurgique, de la précision de fabrication et de l'ingénierie mécanique des fluides en un seul composant qui définit la durée de fonctionnement fiable d'une pompe. Le choix de la nuance d'alliage, la tolérance maintenue sur les surfaces hydrauliques, l'intégrité vérifiée par un examen non destructif et l'état de surface délivré après décapage et passivation - chacune de ces variables se combine aux autres pour prolonger ou réduire la durée de vie.
Pour les ingénieurs et les professionnels des achats responsables des infrastructures d'eau, du refroidissement industriel, du dessalement ou des actifs de traitement chimique, le message est cohérent dans toutes les applications : investissez dans la précision dimensionnelle et la sélection d'alliage approprié au stade de la coulée, et le système de pompe rentabilisera cet investissement plusieurs fois grâce à une fréquence d'intervention réduite, une efficacité hydraulique maintenue et une durée de vie prévisible et prolongée qui prend en charge à la fois la fiabilité opérationnelle et la planification des investissements à long terme.
PRODUITS CONNEXES


Avez-vous des questions? N'attend pas, Parlons!
Liens rapides
Contactez-nous
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: N° 68, Jiangbin Branch Road, zone de développement commun Beilun Xiaogang, Ningbo, Zhejiang, Chine.
QR Code
Droits d'auteur © Ningbo Etdz Andrew Precision Cast Co., Ltd. Tous droits réservés

