
 中文简体
Maison / Nouvelles / Nouvelles de l'industrie / Comment les pièces moulées de pompes à flux axial à haut rendement peuvent-elles transformer les économies d'énergie dans les infrastructures d'eau modernes ?
Nouvelles de l'industrie
Comment les pièces moulées de pompes à flux axial à haut rendement peuvent-elles transformer les économies d'énergie dans les infrastructures d'eau modernes ?
Dans les infrastructures de traitement des fluides du monde entier, peu de composants assument autant de responsabilités que le moulage de la pompe à flux axial. Lorsque cette pièce moulée est usinée à partir d’alliages d’acier inoxydable à haut rendement, elle définit non seulement la capacité de débit, mais aussi la fiabilité à long terme de l’usine, la résistance à la corrosion et le coût total du cycle de vie.
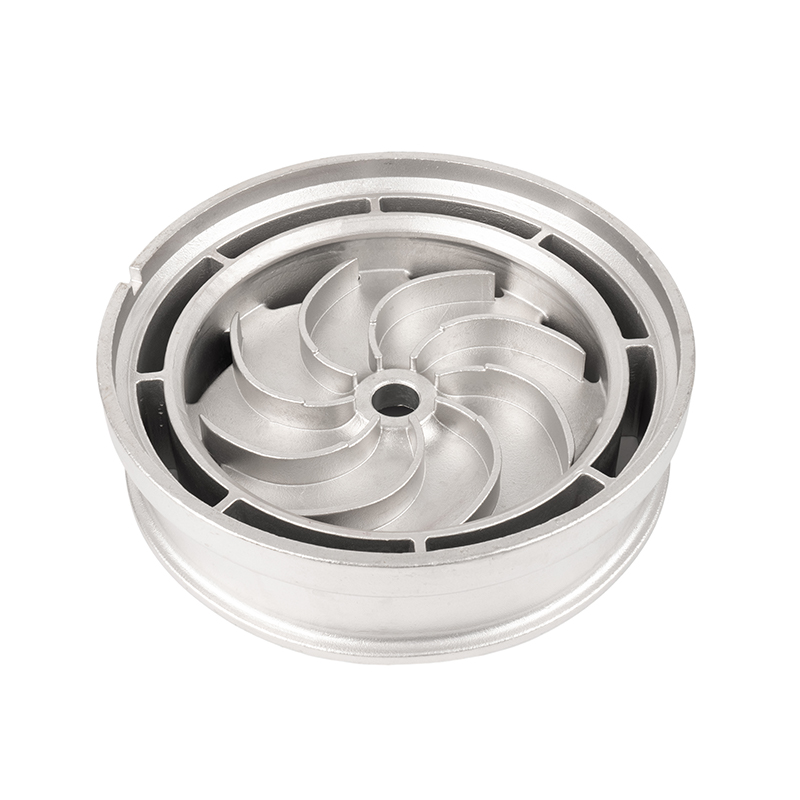
Que sont les moulages de pompes à débit axial
Une pompe à débit axial déplace le fluide parallèlement à l'arbre de la pompe, en s'appuyant sur l'énergie de rotation d'une roue pour accélérer de grands volumes à des hauteurs de chute relativement faibles. La coque structurelle entourant cette roue, avec le diffuseur, le carter et les boîtiers de roulement, forme l'ensemble de moulage. Ces composants doivent résister aux charges hydrauliques continues, aux vibrations, aux cycles thermiques et, dans de nombreux environnements, à une exposition chimique ou saline agressive.
Pièces moulées pour pompe à flux axial en acier inoxydable à haut rendement sont des coques de précision produites par des procédés de moulage de précision, de moulage au sable ou de cire perdue en utilisant des nuances telles que CF8M (inox 316), CA6NM ou des alliages duplex comme 2205. Le choix de la nuance, de l'épaisseur de paroi et de la géométrie interne détermine directement l'efficacité avec laquelle l'énergie cinétique de la roue rotative est convertie en pression d'écoulement utile.
Aperçu technique
L'efficacité hydraulique d'une pompe axiale est largement déterminée avant une seule passe d'usinage. La rugosité de la surface interne de la pièce moulée, la fidélité dimensionnelle de la volute ou des canaux du diffuseur et la précision de l'alésage de la turbine établissent toutes la limite supérieure de l'efficacité réalisable au point de fonctionnement de conception.
Pourquoi l'acier inoxydable est le matériau de moulage préféré
L'acier au carbone et la fonte sont utilisés dans les applications de pompes axiales depuis des générations, mais l'acier inoxydable les a progressivement remplacés partout où la performance du cycle de vie est prioritaire sur l'économie du premier coût. Les raisons sont autant structurelles que chimiques.
Résistance à la corrosion
Les nuances austénitiques et duplex forment une couche passive stable d'oxyde de chrome qui résiste à l'eau contenant du chlorure, aux acides dilués et aux atmosphères côtières qui pourraient piquer ou saper l'acier au carbone en quelques mois.
Résistance mécanique
Les pièces moulées en acier inoxydable 316 maintiennent une résistance à la traction supérieure à 485 MPa à température ambiante, avec une bonne rétention aux températures de service élevées rencontrées dans les industries de transformation et d'énergie thermique.
Capacité de finition de surface
L'acier inoxydable se polit jusqu'à atteindre des valeurs Ra très faibles après la coulée, réduisant ainsi les pertes par friction hydraulique à l'intérieur des canaux de pompe et limitant l'encrassement biologique dans les installations municipales d'eau et d'aquaculture.
Soudabilité et réparation
Les pièces moulées en acier inoxydable endommagées peuvent être réparées par soudure sur le terrain par des soudeurs qualifiés utilisant des matériaux d'apport adaptés, rétablissant ainsi l'intégrité structurelle sans remplacement complet des composants.
Sélection de nuances et d'alliages pour les applications à haut rendement
La sélection des matériaux commence par la chimie, la température et la vitesse du fluide pompé. Aucune nuance ne domine toutes les applications, et spécifier le mauvais alliage est un gaspillage d'argent et de durée de vie.
| Note | Désignation UNS | Force primaire | Application typique |
|---|---|---|---|
| CA6NM | J91540 | Haute résistance aux chocs, résistance à la cavitation | Pompes à turbine hydroélectrique, installations marémotrices, services à haute vitesse |
| Duplex 2205 | J92205 | Haute résistance et résistance à la corrosion sous contrainte de chlorure | Dessalement, remontée d'eau de mer offshore, procédé chimique |
| Super Duplex 2507 | J93404 | Résistance exceptionnelle aux piqûres, propriétés mécaniques supérieures | Injection d'eau de mer profonde, pompage sous-marin, saumures agressives |
| 904L | N08904 | Résistance aux acides sulfurique et phosphorique | Production d'engrais, drainage minier acide |
Les ingénieurs spécifient de plus en plus de nuances duplex pour les grandes pompes d'irrigation et de contrôle des crues où les réductions d'épaisseur de paroi, permises par la limite d'élasticité plus élevée de l'alliage, réduisent le poids de coulée et réduisent simultanément la surface hydraulique mouillée, un gain d'efficacité cumulé qui justifie la prime par rapport aux nuances austénitiques standard.
Processus de coulée qui définissent la qualité des pièces
La géométrie des composants de la pompe à flux axial, en particulier les contours des volutes internes, les longues aubes du diffuseur et les passages de roue à paroi mince, créent de véritables défis de fabrication. Trois procédés de coulée dominent la production de corps de pompe en acier inoxydable à haut rendement.
01
Moulage de précision (cire perdue)
Produit les tolérances dimensionnelles les plus strictes et la meilleure finition de surface telle que coulée, généralement Ra 3,2 à 6,3 micromètres sans usinage secondaire. Adapté aux corps de pompe de plus petit diamètre et aux ensembles de turbines où la précision du canal hydraulique est essentielle. Les coûts d'outillage plus élevés sont récupérés grâce à la réduction du temps d'usinage post-coulée sur les passages internes complexes.
02
Moulage au sable de résine
Le procédé le plus polyvalent pour les corps de pompes axiales de grand diamètre dans la plage de 300 mm à 2 000 mm. Les moules en sable lié au furane ou à la résine phénolique atteignent une répétabilité dimensionnelle adaptée à la plupart des corps de pompe lorsqu'ils sont combinés à un programme robuste de gestion des modèles. La finition de surface varie généralement de Ra 12,5 à 25 micromètres avant l'usinage.
03
Moulage de moules en céramique
Un procédé intermédiaire offrant une meilleure qualité de surface que le sable à un coût plus élevé modéré. Utilisé là où le coût du moulage à modèle perdu est prohibitif pour des tailles plus grandes, mais où les exigences de qualité du passage hydraulique dépassent ce que le sable peut fournir de manière fiable. Populaire pour les corps de diffuseurs haute pression dans les colonnes de pompes à turbine verticales.
Note de fabrication
Quel que soit le procédé, le recuit en solution après coulée des nuances d'acier inoxydable austénitique et duplex à la plage de température et à la vitesse de refroidissement correctes est essentiel pour restaurer la résistance à la corrosion après l'exposition thermique de solidification. Les pièces moulées qui sautent ou exécutent mal un traitement thermique peuvent passer avec succès l'inspection dimensionnelle tout en abritant une microstructure sensibilisée vulnérable à la corrosion intergranulaire en service.
Ingénierie de l’efficacité au stade de la conception du moulage
L'efficacité hydraulique n'est pas ajoutée lors du montage ou de la mise en service. Il est façonné lors de l'examen de la conception du moulage, par le biais de décisions concernant la géométrie du passage d'écoulement, les objectifs de rugosité de surface et les transitions des sections de paroi qui régissent le comportement de la couche limite à l'intérieur de la pompe.
Géométrie du canal hydraulique
L'analyse numérique de la dynamique des fluides (CFD) de la géométrie interne de la pièce moulée pendant la phase de conception permet aux ingénieurs d'identifier les zones de recirculation, les gradients de pression défavorables et les répartitions de vitesse défavorables avant la découpe du premier motif. Les fonderies qui investissent dans l'itération de conception liée aux CFD fournissent systématiquement des pièces moulées qui atteignent les courbes d'efficacité publiées sur le terrain, tandis que les pièces moulées conçues à partir de modèles empiriques sont souvent sous-performantes de 2 à 5 points de pourcentage dans des conditions d'écoulement hors conception.
Optimisation de l'épaisseur de paroi
Les sections de mur uniformes sont idéales sur le plan structurel, mais sont un gaspillage hydraulique car elles ajoutent une masse inutile aux composants en rotation ou mouillés. La conception moderne des pièces moulées équilibre l'analyse structurelle par éléments finis et la CFD hydraulique pour créer des pièces moulées épaisses exactement là où la contrainte l'exige et maigres là où l'interaction des fluides définit les performances. Dans les grandes pompes axiales destinées au drainage et à l'irrigation, cette approche intégrée a permis de réduire la masse coulée de la turbine de 12 à 18 pour cent par rapport aux conceptions reprises de modèles antérieurs en acier au carbone.
Stock d'usinage et répartition des tolérances
Un stock d'usinage excessif gaspille du matériel et du temps d'usinage. Un stock insuffisant produit des pièces moulées qui ne peuvent pas être amenées aux tolérances d'étirage dans les zones où la surface telle que coulée tombe en dehors des limites de rugosité hydraulique acceptables. Les pièces moulées à haut rendement sont conçues avec un stock minimum mais adéquat, défini statistiquement à partir des données de capacité de la fonderie, de sorte que les opérations d'usinage exposent la couche de surface optimale sans retrait inutile sur les faces non critiques.
Normes de contrôle de la qualité et exigences d’inspection
Les pièces moulées de pompes destinées aux infrastructures critiques, à la production d'électricité, à l'approvisionnement en eau municipal et aux services offshore sont soumises à des régimes d'inspection rigoureux qui vont bien au-delà de la vérification dimensionnelle.
Les tests radiographiques (RT) des murs de retenue sous pression identifient le retrait interne, la porosité et les défauts de fermeture à froid que l'inspection dimensionnelle ne peut pas détecter. La plupart des fabricants d'équipement d'origine de pompes exigent une RT conforme à la norme ASTM E446 ou des critères d'acceptation équivalents pour toutes les sections de coulée sous pression au-dessus d'un seuil d'épaisseur de paroi défini. Le ressuage (PT) ou le magnétoscopie (MT) complètent la RT en révélant des discontinuités en surface et proches de la surface qui ne sont pas capturées sur le film radiographique.
L'identification positive des matériaux (PMI) par fluorescence X sur chaque lot de coulée confirme que le bon alliage, avec la bonne teneur en chrome, nickel, molybdène et azote, a réellement été coulé. Le PMI est devenu une exigence contractuelle dans la plupart des contrats d'achat de pompes internationaux à la suite d'incidents au cours desquels des pièces moulées mal identifiées sont entrées en service à haute corrosion.
Les tests de pression hydrostatique à 1,5 fois la pression de service de conception, maintenus pendant une durée définie, fournissent une confirmation finale de l'intégrité du moulage avant expédition. Les corps de pompe plus grands sont généralement testés assemblés avec tous les composants correspondants pour vérifier le comportement d'étanchéité des joints dans des conditions de charge réalistes.
Les applications stimulent la demande de pièces moulées en acier inoxydable à haute efficacité
Plusieurs secteurs d'infrastructure mondiaux augmentent simultanément leur demande de pièces moulées pour pompes à flux axial en acier inoxydable de grande taille et à haut rendement, créant une pression d'approvisionnement sur les fonderies capables de répondre à toutes les exigences de documentation de qualité.
Infrastructures hydrauliques et contrôle des inondations
Les projets urbains de contrôle des inondations, les barrières anti-tempêtes côtières et les réseaux d'irrigation à grande échelle nécessitent des pompes à débit axial capables de déplacer des milliers de mètres cubes par heure en continu. Dans ces services, une amélioration d’un point de pourcentage de l’efficacité hydraulique se traduit directement par des millions de kilowattheures d’économies d’énergie annuelles à l’échelle du système. L'acier inoxydable est préféré pour sa durée de vie dans des conditions d'eau de source de qualité variable où l'acier au carbone nécessite une inspection constante et un renouvellement du revêtement protecteur.
Dessalement et transfert d'eau de mer
Les usines de dessalement par osmose inverse et les systèmes de refroidissement à cycle ouvert des centrales thermiques côtières déplacent de grands volumes d'eau de mer via des trains de pompes qui fonctionnent en continu pendant des années entre les fenêtres de maintenance programmées. Les pièces moulées en acier inoxydable duplex et super duplex sont spécifiées en standard dans ces environnements, car la défaillance d'un corps de pompe soumise à une fissuration par corrosion sous contrainte induite par les chlorures entraîne des conséquences disproportionnées sur la disponibilité de l'usine.
Aquaculture et infrastructures marines
Les systèmes d'aquaculture à recirculation et les installations de pisciculture offshore nécessitent des pompes biologiquement inertes, faciles à désinfecter et résistantes à la combinaison d'eau salée et d'encrassement organique qui détruisent l'acier au carbone au cours d'une seule saison de croissance. Les pièces moulées en acier inoxydable électropolies sont devenues le composant de choix à mesure que l'aquaculture évolue vers des volumes de production industrielle.
Processus Industriels et Droits Chimiques
Les usines chimiques, les installations pharmaceutiques et les transformateurs d'aliments et de boissons spécifient des pièces moulées pour pompes axiales en acier inoxydable où la pureté du fluide, la nettoyabilité et la compatibilité avec les procédures de nettoyage sur place ne sont pas négociables. Dans ces applications, la qualité de la surface interne de la pièce moulée et l'absence de crevasses où le fluide de traitement peut stagner ont autant de poids que la pression nominale et l'efficacité hydraulique.
Considérations d’approvisionnement pour les pièces moulées de pompes axiales en acier inoxydable
L’achat de pièces moulées pour pompes à flux axial en acier inoxydable à haut rendement nécessite une évaluation au-delà du prix unitaire par kilogramme. Les acheteurs qui optimisent uniquement sur le prix d'achat sont fréquemment confrontés à des non-conformités dimensionnelles, des écarts de traitement thermique et des lacunes dans la documentation qui imposent des coûts de correction dépassant le différentiel de prix initial.
Un fournisseur de fonderie qualifié doit démontrer l'accréditation de la fonderie selon les normes de gestion de la qualité pertinentes, une traçabilité complète depuis la chaleur de fusion jusqu'à la coulée finie, un traitement thermique en interne avec des enregistrements de four calibrés, une capacité complète d'inspection radiographique et dimensionnelle et un soutien technique pour l'examen de la conception de la coulée et l'analyse des causes profondes des défauts. Pour les composants de pompes commercialisés à l'échelle internationale, le respect des directives applicables sur les équipements sous pression et l'assistance d'un tiers aux essais hydrostatiques par des organismes d'inspection reconnus devraient être exigés contractuellement plutôt qu'offerts en option.
La planification des délais pour les grandes pièces moulées en acier inoxydable doit tenir compte de la fabrication ou de la modification du modèle lorsque des modifications de conception sont impliquées, de la disponibilité de la chaleur et de la planification de la fusion à la fonderie, de la durée du cycle de traitement thermique après coulée, de l'inspection et de la compilation de la documentation, ainsi que du traitement de surface ou du revêtement si spécifié. Les projets qui traitent l'approvisionnement en pièces moulées comme une activité d'achat à un stade avancé plutôt que comme une décision d'ingénierie à un stade précoce se heurtent systématiquement à des compressions de calendrier qui compromettent la rigueur des inspections.
Orientations futures de la technologie de moulage d’acier inoxydable
La fabrication additive entre dans le flux de travail des fonderies non pas en remplacement du moulage, mais en tant qu'outil permettant de produire des moules et des noyaux en sable d'une plus grande complexité géométrique que ne le permettent les méthodes conventionnelles basées sur des modèles. L'impression 3D par jet de liant de moules en sable permet des passages de coulée de pompe internes avec des transitions plus douces et des rayons plus serrés que les modèles en bois ou en résine peuvent reproduire de manière fiable, avec un avantage particulier pour les aubes du diffuseur balayées et les géométries des languettes qui influencent le plus l'efficacité hydraulique au débit de conception.
Le contrôle du processus basé sur la simulation, dans lequel les données en temps réel des thermocouples du processus de solidification de la coulée sont comparées à des modèles prédictifs de solidification et utilisées pour ajuster les paramètres de coulée de manière dynamique, réduit l'incidence des défauts de retrait dans les corps de pompe à section lourde sans nécessiter d'augmentations prudentes du stock d'usinage ou des taux de rejet.
Le développement d'alliages inoxydables duplex maigres et à haute teneur en manganèse ouvre la voie à des performances de corrosion de niveau duplex avec une teneur en nickel plus faible, réduisant à la fois la volatilité du coût des matières premières et l'empreinte carbone de la fonte inoxydable. Pour les grands programmes d’infrastructures soumis à des obligations de reporting environnemental, la capacité de spécifier un moulage offrant une efficacité hydraulique élevée et une durabilité à la corrosion avec une valeur de carbone intrinsèque manifestement inférieure devient un critère d’approvisionnement aux côtés des spécifications mécaniques traditionnelles.
Pièces moulées pour pompe à flux axial en acier inoxydable à haut rendement sit at the intersection of materials science, precision manufacturing, and hydraulic engineering. Their performance in service reflects decisions made at every stage from alloy selection and mold design through heat treatment, inspection, and installation. For engineers and procurement professionals working with these components, treating the casting as the starting point of efficiency rather than a commodity enclosure is the foundation of pumping systems that deliver on their design specifications over decades of continuous operation.
PREV:Pourquoi les moulages de turbines à turbine en acier inoxydable de haute précision sont-ils essentiels pour maximiser l'efficacité des systèmes mondiaux d'énergie propre ?NEXT:Pourquoi les moulages de vannes en acier inoxydable de haute précision deviennent-ils la solution ultime pour maximiser la fiabilité dans les environnements fluides difficiles ?
PRODUITS CONNEXES


Avez-vous des questions? N'attend pas, Parlons!
Liens rapides
Contactez-nous
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: N° 68, Jiangbin Branch Road, zone de développement commun Beilun Xiaogang, Ningbo, Zhejiang, Chine.
QR Code
Droits d'auteur © Ningbo Etdz Andrew Precision Cast Co., Ltd. Tous droits réservés

